


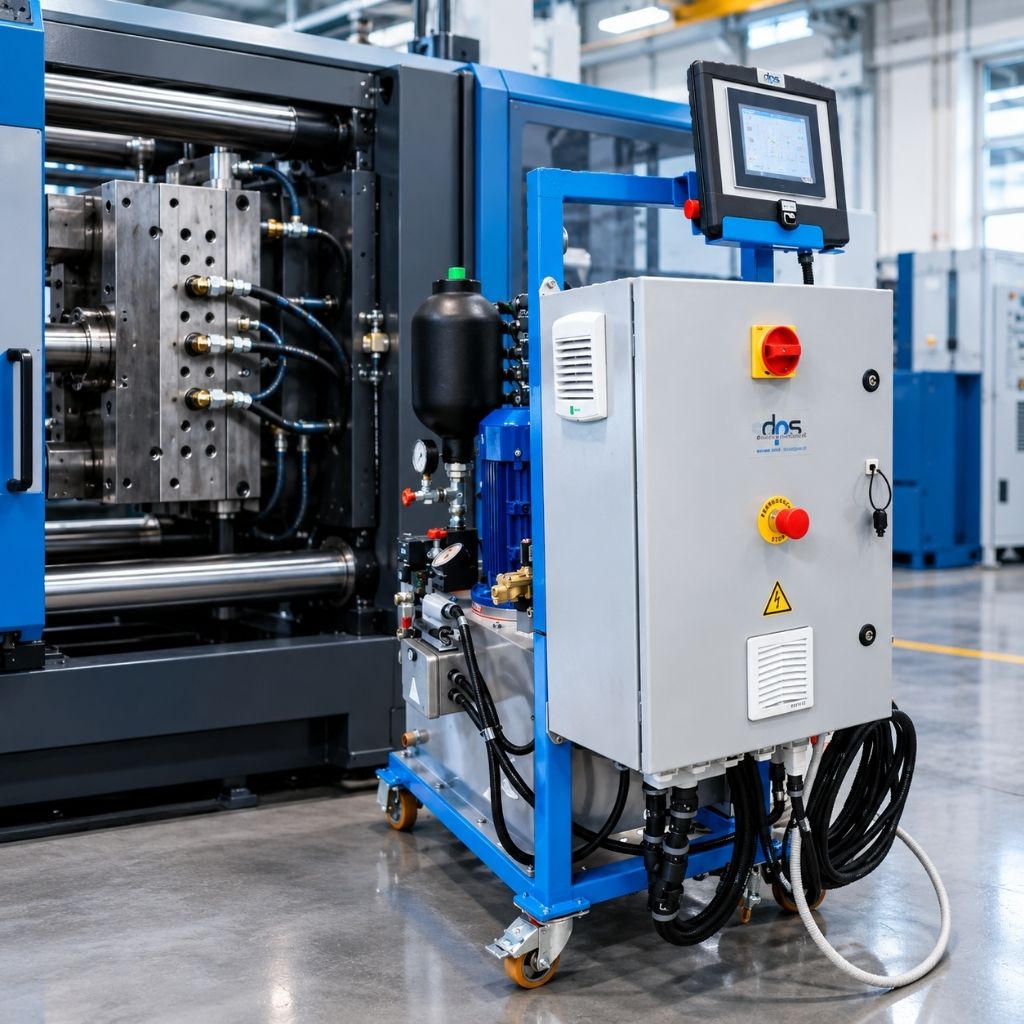
Circuiti sequenziali per il controllo dei punti di iniezione
Nel processo di stampaggio a iniezione, il controllo del materiale non si esaurisce nella gestione di temperatura e pressione. Quando lo stampo presenta più punti di iniezione, anche la sequenza con cui gli ugelli vengono aperti e chiusi può influenzare il riempimento della cavità e la qualità del componente. I circuiti sequenziali permettono di coordinare queste operazioni con precisione, adattando il momento di intervento alle esigenze del ciclo.
- Circuito sequenziale: perché controllare l’apertura degli ugelli
- Sistemi sequenziali per stampi: quando sono utili
- Come scegliere un sistema sequenziale per il controllo dell’iniezione
- Sistema sequenziale DPS: gestione programmabile fino a 30 stampi
- FAQ – Circuiti sequenziali
Circuito sequenziale: perché controllare l’apertura degli ugelli
Negli stampi caratterizzati da più punti di iniezione, l’immissione contemporanea del materiale non è sempre la soluzione più efficace. La geometria del componente, le dimensioni della cavità e il percorso seguito dal materiale fuso possono richiedere una gestione progressiva dell’iniezione.
È in questo contesto che trova applicazione il circuito sequenziale, che consente di controllare l’apertura e la chiusura degli ugelli a otturazione secondo una sequenza definita.
L’obiettivo non è semplicemente distribuire il materiale in più punti, ma stabilire quando ciascun punto di iniezione deve intervenire. La sincronizzazione delle aperture permette di gestire il fronte di riempimento in funzione della geometria del pezzo e delle caratteristiche del processo.
Questa possibilità diventa particolarmente importante nella produzione di componenti di grandi dimensioni o con geometrie complesse. In queste applicazioni, infatti, una gestione poco controllata dei punti di iniezione può rendere più difficile ottenere un riempimento uniforme e una qualità estetica omogenea.
I sistemi sequenziali rappresentano quindi uno strumento di controllo del processo: intervengono sulla dinamica dell’iniezione senza modificare la funzione dello stampo, ma rendendo programmabile una fase che altrimenti sarebbe gestita in modo meno flessibile.
Sistemi sequenziali per stampi: quando sono utili
L’impiego dei sistemi sequenziali è particolarmente interessante quando lo stampo presenta più ugelli a otturazione e il riempimento deve essere gestito attraverso una precisa successione di aperture.
Un esempio tipico è rappresentato dagli stampi destinati alla produzione di componenti di grandi dimensioni. Aumentando le dimensioni della cavità, diventa più importante controllare l’avanzamento del materiale e coordinare i diversi punti di ingresso.
Lo stesso vale per geometrie complesse, nelle quali la posizione degli ugelli può influenzare significativamente il percorso del materiale all’interno della cavità. Una sequenza programmata permette di intervenire sui singoli punti in funzione delle necessità del processo.
Il vantaggio non riguarda quindi soltanto la possibilità di automatizzare l’apertura degli ugelli, ma soprattutto la ripetibilità della sequenza. Una volta definita la logica di intervento, il sistema può riproporla a ogni ciclo, riducendo la dipendenza dall’intervento manuale dell’operatore.
Nel sistema DPS, le impostazioni possono essere gestite attraverso software secondo due modalità differenti: in relazione alla posizione della vite di plastificazione, rilevata tramite un trasduttore lineare, oppure in funzione di un tempo di intervento impostabile.
Questa doppia modalità permette di scegliere il criterio di attivazione più coerente con il processo e con il livello di controllo richiesto dallo stampo.
Come scegliere un sistema sequenziale per il controllo dell’iniezione
La scelta di un sistema sequenziale dovrebbe partire dalle caratteristiche dello stampo e dal numero di punti di iniezione da gestire. Non tutti i processi richiedono infatti lo stesso livello di controllo e la configurazione deve essere dimensionata in relazione alla complessità dell’applicazione.
Un primo parametro riguarda il numero di elettrovalvole gestibili. È necessario che il sistema disponga di un numero di uscite sufficiente per controllare tutti gli ugelli previsti dallo stampo, lasciando eventualmente margine per configurazioni più articolate.
Un secondo elemento riguarda la logica di intervento. La possibilità di programmare l’apertura e la chiusura in funzione di un parametro del processo, come la posizione della vite, consente di collegare l’intervento del sistema a una condizione fisica del ciclo. In alternativa, la gestione temporale permette di definire ritardi e tempi di intervento sulla base della sequenza impostata.
Anche il numero di aperture e chiusure gestibili durante un singolo ciclo è un parametro da valutare. Nel sistema DPS ogni sequenziale può effettuare fino a 4 aperture e 4 chiusure per ciclo, offrendo una gestione articolata anche per stampi con sequenze multiple.
Infine, è importante considerare l’interfaccia di controllo. Un sistema destinato all’ambiente industriale deve consentire di impostare e modificare i parametri in modo chiaro, ma anche di verificare rapidamente il comportamento del sistema durante il ciclo.
Sistema sequenziale DPS: gestione programmabile fino a 30 stampi
DPS propone sistemi per la gestione degli ugelli a otturazione progettati per applicazioni in cui è necessario controllare l’apertura in modo sequenziale.
Il sistema può utilizzare due differenti criteri di intervento: il segnale proveniente da un trasduttore lineare, collegato alla posizione della vite di plastificazione, oppure un tempo di intervento programmabile in relazione al ciclo di stampaggio. Questa configurabilità permette di adattare la gestione della sequenza alle caratteristiche dell’applicazione.
La configurazione DPS prevede un pannello Colour Touch Panel da 5,7″ e un processore PLC industriale. Il sistema può gestire da 1 a 20 elettrovalvole bistabili o monostabili e può arrivare a controllare fino a 30 stampi.
Sono disponibili inoltre configurazioni sia per sistemi sequenziali oleodinamici sia per sistemi pneumatici, con caratteristiche di pressione differenti. Nel sistema oleodinamico la pressione di esercizio arriva a 140 bar, mentre nella versione pneumatica è indicata una pressione massima di esercizio di 10 bar.
La possibilità di programmare fino a quattro aperture e quattro chiusure per ciclo rende il sistema adatto anche alle applicazioni nelle quali il riempimento deve essere gestito attraverso una sequenza articolata.
FAQ – Circuiti sequenziali
- A cosa servono i circuiti sequenziali?
Servono a controllare in modo programmato l’apertura e la chiusura degli ugelli a otturazione presenti nello stampo, coordinando i diversi punti di iniezione durante il ciclo. - Quando è utile utilizzare un sistema sequenziale?
È particolarmente utile negli stampi destinati a componenti di grandi dimensioni o caratterizzati da geometrie complesse, dove la sequenza di apertura degli ugelli può influenzare il riempimento della cavità e la qualità del pezzo. - Come viene stabilita la sequenza di apertura degli ugelli?
Può essere impostata in funzione della posizione della vite di plastificazione, rilevata tramite trasduttore lineare, oppure attraverso tempi di intervento programmabili. - Quanti interventi può gestire un sistema sequenziale DPS?
Ogni sequenziale DPS può effettuare fino a quattro aperture e quattro chiusure durante ogni ciclo di lavoro. - Quanti stampi può controllare il sistema sequenziale DPS?
La configurazione DPS può arrivare a controllare fino a 30 stampi.
Contattaci per analizzare la configurazione del tuo stampo e individuare il sistema sequenziale più adatto.